저속 베어링의 상태 모니터링을 위한 Mechanism-Guided Envelope Analysis

초록
베어링은 다양한 기계 시스템에 널리 사용되는 핵심 기계 요소로, 진동 신호를 이용한 상태 모니터링 및 건전성 평가에 관한 연구가 활발히 수행되어 왔다. 대표적으로 포락선 분석(Envelope Analysis, EA)이 널리 사용되고 있으나 저속 베어링에서는 회전 속도가 매우 낮아 기존 EA를 이용한 안정적인 건전성 지표 추출에 한계가 있다. 본 연구에서는 결함 발생에 따른 진동 메커니즘을 기반으로 저속 베어링에 적합한 건전성 지표 추출 방법인 M-EA(Mechanism-Guided Envelope Analysis)를 제안하였다. 제안 방법은 결함 특성 주파수를 이용하여 대역통과 구간을 설정한 후 포락선 복조를 수행한다. 저속 베어링을 모사한 시뮬레이션 데이터를 이용하여 기존 EA와 비교 연구를 수행하였으며, 제안 방법은 열화 진행에 따라 단조 증가하는 건전성 지표를 안정적으로 추출하는 우수한 성능을 보였다.
Abstract
Bearings are essential mechanical components widely used in various mechanical systems, and extensive research has been conducted on vibration-based condition monitoring and health assessment. Envelope Analysis (EA) is one of the most widely used techniques; however, the low-speed bearings limits the stable extraction of health indicators using conventional EA. This study proposes Mechanism-guided Envelope Analysis (M-EA), a health indicator extraction method tailored to low-speed bearings based on the vibration mechanism induced by bearing faults. The proposed method performs envelope demodulation after determining the band-pass range using the fault characteristic frequency. Comparisons with conventional EA using simulation data representing low-speed bearing vibration showed that M-EA extracted the fault characteristic frequency component more clearly and reliably produced a health indicator that increased monotonically with fault progression.
Keywords:
vibration signal, low-speed bearing, health indicator, condition monitoring, envelope analysisⅠ. 서 론
산업 기술의 고도화와 함께 설비의 신뢰성과 안전성 확보에 대한 요구가 증가하면서 시스템의 상태를 지속적으로 감시하고 이상을 조기에 탐지하기 위한 상태 모니터링(Condition monitoring) 기술의 중요성이 커지고 있다[1][2]. 최근에는 센서 기술과 인공지능 기술의 발전에 힘입어 다양한 상태 모니터링 기법이 개발되고 있으며, 특히 센서 계측 데이터를 기반으로 시스템의 이상을 진단하고 미래의 건전성을 예측하는 기술이 스마트 제조, 에너지, 모빌리티, 항공우주 등 고신뢰성이 요구되는 산업 분야에서 핵심 기술로 자리 잡고 있다[3]. 이러한 기술에서는 진동, 음향, 온도, 전류, 토크 등 다양한 센싱 데이터가 활용되며, 그중에서도 진동 신호는 기계적 결함에 대한 민감도가 높아 회전체의 상태 모니터링에 가장 널리 사용되고 있다[4].
베어링은 대부분의 회전체 시스템과 동력 전달 계통에 사용되는 핵심 기계 요소로, 결함이 발생할 경우 시스템 성능 저하와 예기치 않은 고장 및 파손을 유발하며, 이로 인해 경제적 손실은 물론 심각한 안전사고를 초래할 수 있다. 따라서 베어링의 상태 모니터링을 위한 방법으로써, 진동 신호를 이용한 베어링의 고장 진단과 건전성 평가에 관한 연구가 오랫동안 활발히 수행되어 왔으며[5][6], 최근에는 진단을 넘어 잔존유효수명 예측을 위한 연구로 관심이 확대되고 있다[7][8]. 이러한 고장 진단 및 수명예측을 위해서는 결함의 진행 정도를 신뢰성 있게 반영하는 건전성 지표(Health indicator)를 추출하는 것이 중요하다.
베어링의 건전성 지표 추출을 위한 대표적인 신호처리 기법으로 진동 신호 기반의 포락선 분석(EA, Envelope Analysis)이 널리 사용된다[9][10]. EA는 공진 대역의 진동 신호를 복조(Demodulation)하여 베어링 결함에 의해 발생하는 특성 주파수를 추출하는 대표적인 신호처리 기법이다. 일반적으로 EA에서는 스펙트럼 첨도(SK, Spectral Kurtosis)를 이용하여 결함 충격에 의해 여기(Excitation)된 공진 대역을 선택한 후, 해당 대역에 대해 대역통과 필터링(Band-pass filtering)과 포락선 복조를 수행하여 결함 특성 주파수를 추출한다. 회전 속도가 높은 베어링에서는 결함 충격에 의해 공진 응답이 충분히 여기되고 충격이 주기적으로 반복되기 때문에, SK를 이용한 공진 대역 선택과 포락선 복조를 통한 결함 진단이 효과적으로 수행될 수 있다.
그러나 풍력 메인 베어링과 같이 회전 속도가 매우 낮은 저속 베어링에서는 결함 충격에 의해 충분한 공진 응답이 발생하지 않아 SK가 최적의 공진 대역을 안정적으로 선택하기 어렵다[11]. 또한 회전체와 구조물의 동적 특성, 운전 조건 및 외란이 복합적으로 작용하여 선택된 대역에서 결함 성분이 충분히 강조되지 못하므로, 기존 EA만으로는 안정적인 건전성 지표를 추출하는 데 한계가 있다[12].
본 연구에서는 저속 베어링의 상태 모니터링을 위한 M-EA(Mechanism-guided Envelope Analysis)를 제안한다. 제안 방법은 베어링 결함으로부터 발생하는 진동 메커니즘을 신호처리 과정에 반영함으로써 기존 EA를 저속 베어링 환경에 적합하도록 확장한 방법이다. M-EA를 통해 추출된 특징이 저속 베어링의 건전성 지표로 사용될 수 있는지 검증하기 위해 시뮬레이션 데이터를 사용한다.
본 논문은 다음과 같이 구성된다. 2장에서는 기존 EA에 대해 기술하고, 3장에서는 고속 베어링의 결함 특성 주파수와 유효 주파수 대역의 관계를 기반으로 제안하는 M-EA에 대해 설명한다. 4장에서는 시뮬레이션 기반 검증 결과를 제시하며, 마지막으로 5장에서 결론 및 향후 연구에 대해 논한다.
Ⅱ. 베어링 진동 신호 분석 방법
베어링의 결함은 내륜(BPFI, Ball Pass Frequency Inner race), 외륜(BPFO, Ball Pass Frequency Outer race), 구름요소(BSF, Ball Spin Frequency), 유지기(FTF, Fundamental Train Frequency) 등에서 발생할 수 있으며, 결함이 발생하면 해당 결함 주파수와 그 고조파 성분의 진폭이 증가하는 특성을 갖는다. 그러나 실제 계측된 진동 신호에는 회전체의 불평형, 축정렬 오차, 기어 및 주변 구조물에서 발생하는 진동 성분과 다양한 잡음이 함께 포함되므로, 결함 성분이 다른 주파수 성분에 의해 마스킹(Masking)되어 직접적인 검출이 어려운 경우가 많다. 따라서 베어링 결함으로부터 발생하는 충격 응답을 효과적으로 추출하기 위한 신호처리 과정이 필수적으로 요구된다.
베어링 결함 검출을 위한 대표적인 진동 신호 분석 방법으로 그림 1과 같은 EA 기반의 신호처리 절차가 널리 사용된다. 베어링에 결함이 발생하면 결함 부위를 통과하는 구름요소에 의해 반복적인 충격(Impulse)이 발생하며, 이러한 충격은 구조물의 고유진동수를 여기하여 고주파 공진 응답을 생성한다. EA는 이 공진 응답을 복조하여 결함 주파수를 추출하는 기법이다. 이 기법의 첫 단계로 원시(Raw) 진동 신호에 자기회귀(AR, Autoregressive) 모델을 적용한다. AR 모델은 신호의 예측 가능한 주기 성분을 모델링하고 제거함으로써 상대적으로 비주기적인 결함 충격 성분을 강조하기 위해 사용된다. 이후 주파수별 충격성을 평가하는 SK를 이용하여 결함 충격에 의해 여기된 공진 응답이 포함된 주파수 대역을 선택하고, 선택된 대역에 대해 대역통과 필터링을 수행하여 충격 응답을 강화한다. 마지막으로 포락선 복조를 수행하여 공진 응답에 포함된 충격의 반복 주기를 복원하고, 주파수 해석을 통해 BPFI, BPFO, BSF 및 FTF와 같은 베어링 결함 특성 주파수를 추출한다. 이러한 신호처리 절차는 고속 회전 베어링에서 결함 충격에 의해 공진 응답이 충분히 여기되는 경우 우수한 결함 검출 성능을 보이며, 자세한 내용은 문헌[9][10]에 기술되어 있다.
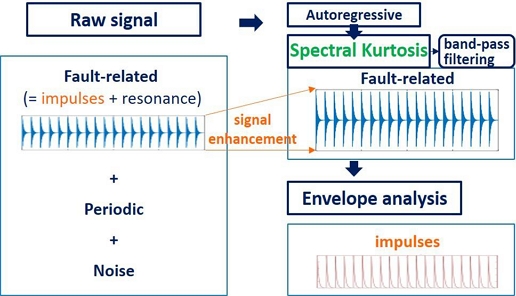
Bearing vibration signal processing flow
Ⅲ. Mechanism-guided envelope analysis
풍력 메인 베어링과 같이 회전 속도가 매우 낮은 저속 베어링에서는 결함 충격에 의해 충분한 공진 응답이 발생하지 않아 SK를 이용한 공진 대역 선택이 어렵다. 또한 공진 대역이 선택되더라도 결함 충격의 반복 횟수가 적어 포락선 복조의 성능이 저하되므로, 기존 EA는 신뢰성 높은 건전성 지표를 추출하는 데 한계가 있다.
이를 해결하기 위해 본 연구에서는 베어링의 결함 발생에 따른 진동 메커니즘에 기반한 M-EA를 제안한다. 베어링 결함이 발생하면 반복적인 결함 충격이 생성되고, 이 결함 충격은 구조 전달 경로를 통해 고주파 공진 응답을 유발한다. 고속 베어링에서는 결함 특성 주파수가 일반적으로 수백 Hz 수준이며, 결함 충격에 의해 생성되는 공진 응답은 주로 수 kHz 영역에서 관찰된다[7]. 즉, EA가 효과적으로 동작하는 주파수 대역은 일반적으로 결함 특성 주파수보다 한 자릿수 높은 주파수 영역에 형성된다. 한 자릿수 차이가 나는 두 주파수의 비율은 약 1–100배이므로, 본 연구에서는 이 범위의 중간 정도인 약 50배에 해당하는 주파수를 대역통과 구간의 상한으로 설정하였다. 또한 이 범위의 약 10%에 해당하는 값을 대역폭으로 설정하였다. 이 값들은 이론적으로 도출된 최적값을 의미하지 않으며, 결함 메커니즘을 기반으로 분석 대역을 제한하기 위한 경험적 기준값이다. 따라서 대역통과 구간 설정을 위한 제안 기준의 적절성을 확인하기 위해 다양한 대역통과 구간을 설정하여 성능을 추가적으로 비교하였다.
이러한 가정에 따른 제안 방법을 그림 2에 나타내었다. 제안 방법은 SK를 이용하여 유효 주파수 대역을 탐색하는 대신, 결함 특성 주파수를 기준으로 대역통과 구간을 설정한다. 결함 특성 주파수를 ff라 할 때, 대역통과 구간의 상한과 대역폭을 각각 50ff와 10ff로 설정하여 [40ff - 50ff] 구간에 대해 대역통과 필터링과 포락선 복조를 수행한다. 또한 대역통과 구간 설정에 따른 제안 방법의 민감도와 적용 가능성을 확인하기 위해 50ff이하의 다양한 주파수 대역에 대해서도 성능을 비교하였으며, 그 결과는 다음 장에서 제시한다.
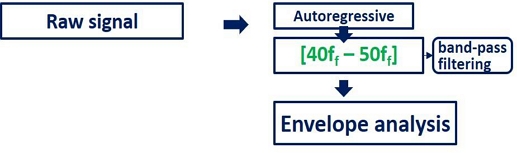
Proposed method: M-EA
Ⅳ. 시뮬레이션 데이터 기반 성능 비교
4.1 데이터 생성
제안 방법의 유효성을 검증하기 위해 Kim et al. [10]의 MATLAB 코드를 기반으로 저속 베어링의 결함 진동을 단순화한 시뮬레이션 데이터를 생성하였다. 시뮬레이션에서는 공진 주파수와 결함 특성 주파수를 각각 60 Hz와 1.5 Hz로 설정하였으며, 그 외 변수는 잡음 수준 0.5를 포함하여 원 코드의 값을 그대로 사용하였다. 다만, 결함 진행에 따라 공진 응답의 크기가 증가하는 특성을 반영하기 위해 최대 진폭 A를 3, 5 및 10으로 변화시켜 열화 정도를 모사하였다. 예시로, A=5인 경우의 시뮬레이션 데이터를 그림 3에 제시하였다.
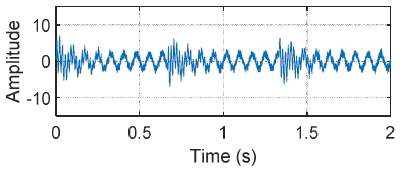
Simulated vibration signal (A=5)
4.2 결과 비교 분석
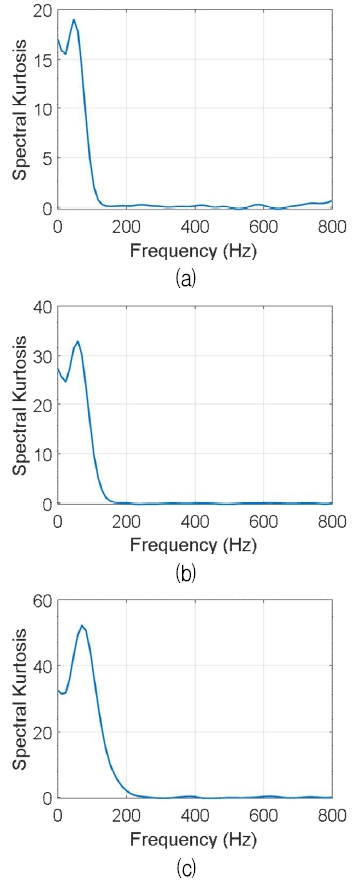
본 연구에서 제안한 M-EA의 성능을 비교·분석하기 위해 기존 EA의 결과를 함께 제시한다. 그림 4는 기존 EA에서 SK를 적용한 결과로, 결함 충격에 의해 발생한 공진 응답이 포함된 것으로 판단되는 주파수 대역을 나타낸다. 최대 진폭 A가 증가함에 따라 SK가 선택하는 주파수 대역이 점차 넓어지는 것이 확인되며, A=3, A=5, A=10에서 각각 약 0–130 Hz, 0–160 Hz, 0–250 Hz 범위가 선택되었다.
SK results (a) A=3, (b) A=5, (c) A=10
반면, M-EA는 결함 특성 주파수를 기준으로 대역통과 구간을 설정한다. 본 시뮬레이션의 결함 특성 주파수는 1.5 Hz이므로, 제안한 기준에 따른 기본 대역통과 구간은 60–75 Hz이다. 또한 대역통과 구간 설정에 따른 제안 방법의 민감도를 확인하기 위해 다양한 주파수 구간에서 결과를 비교하였으며, 대표적인 예로 30–45 Hz 대역의 결과를 함께 제시하였다.
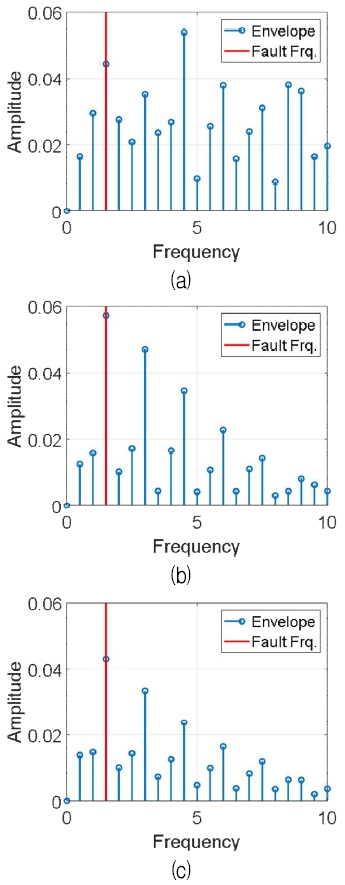
각 방법에 따라 대역통과 필터링과 포락선 복조를 수행한 결과를 A=10의 경우에 대해 그림 5에 나타내었다. 그림에서 파란색 스펙트럼은 포락선 복조 결과를, 빨간색 수직선은 결함 특성 주파수를 나타낸다. 그림 5(a)는 EA의 결과로, 결함 특성 주파수 성분이 주변 주파수 성분과 명확히 구분되지 않는다. 반면, 그림 5(b)와 (c)는 각각 M-EA의 30–45 Hz와 60–75 Hz 대역을 적용한 결과로, 두 경우 모두 기존 EA에 비해 결함 특성 주파수 성분이 보다 뚜렷하게 나타나며, 고조파 성분도 함께 관찰됨을 확인할 수 있다.
Results of fault signal analysis (A=10) (a) EA, (b) M-EA (30-45 Hz), (c) M-EA (60-75 Hz)
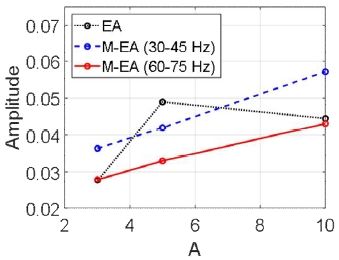
제안한 M-EA의 성능은 최대 진폭 A 변화에 따른 건전성 지표의 추이에서 더욱 명확하게 확인할 수 있다. 그림 6에서 x축은 열화 정도를 나타내는 최대 진폭 A를, y축은 그림 5에서 추출한 결함 특성 주파수 성분의 진폭을 나타낸다. 그림 6의 검은색 점선은 기존 EA의 결과로, 열화 진행에 따른 일관된 증가 경향을 보이지 않는다. 반면, 파란색 파선과 빨간색 실선은 각각 M-EA의 30–45 Hz와 60–75 Hz 대역을 적용한 결과로, 두 경우 모두 열화가 진행됨에 따라 결함 특성 주파수 성분의 진폭이 증가하는 경향을 확인할 수 있다.
Comparison of EA and M-EA
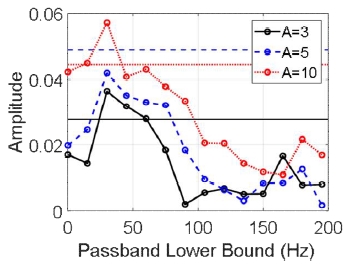
대역통과 구간 설정에 따른 제안 방법의 성능을 확인하기 위해 추가 결과를 그림 7에 제시하였다. 그림에서 검은색 실선, 파란색 파선, 빨간색 점선은 각각 A=3, A=5, A=10의 결과를 나타내며, 마커가 있는 결과는 제안 방법, 마커가 없는 수평선은 기존 방법의 결과를 나타낸다. x축의 값은 대역통과 구간의 하한값으로, 예를 들어 60 Hz는 60–75 Hz 대역의 결과에 해당한다. 그림의 결과로부터 0–90 Hz 대역(그림의 x축값 기준 0–75 Hz)에서는 기존 EA와 유사한 수준의 결함 성분 진폭을 유지하면서도 열화 진행에 따른 단조 증가 특성이 명확하게 나타나는 것을 확인할 수 있다. 반면 90 Hz 이상의 대역에서는 결함 성분 진폭이 낮아짐과 동시에 열화 진행에 따른 단조 증가 특성도 유지되지 않는 것을 확인할 수 있다. 그림 7을 통해 제안한 대역 설정 기준(60–75 Hz)이 유효한 결과를 나타내는 범위 내에 위치함을 확인하였으며, 이를 통해 제안 기준의 타당성이 뒷받침된다. 주요 대역통과 구간의 상세 결과는 표 1에 제시하였다.
Effect of band-pass range on M-EA results

M-EA results in selected band-pass ranges
마지막으로 제안 방법이 기본 시뮬레이션에서 사용한 1.5 Hz의 결함 특성 주파수 조건에만 국한되는지를 확인하기 위해 결함 특성 주파수를 1 Hz와 2 Hz로 변화시키고, 제안한 기준에 따른 대역통과 구간을 적용한 결과를 표 2에 제시하였다. 1 Hz 조건에서는 40–50 Hz, 2 Hz 조건에서는 80–100 Hz의 대역이 제안 기준에 따라 적용되었으며, A=3, 5, 10으로 열화가 진행됨에 따라 결함 특성 주파수 성분의 진폭이 단조 증가하는 결과가 두 조건 모두에서 확인되었다. 이는 제안 방법이 특정 주파수 조건에만 국한되지 않으며, 결함 특성 주파수가 달라지는 경우에도 동일한 대역 설정 기준을 적용하여 유효한 결과를 얻을 수 있음을 보여준다.
M-EA results for different fault frequencies
표1과 2의 결과에서 시뮬레이션에서 설정한 공진 주파수(60 Hz)를 포함하지 않는 대역통과 구간에서도 유효한 결과가 나타난 점에 주목할 필요가 있다. 이는 실제 시스템에서 공진 주파수를 사전에 정확히 파악하기 어려운 경우에도, 결함 특성 주파수와의 상대적인 주파수 관계만을 이용하여 제안한 방법을 적용할 수 있는 가능성을 시사한다. 다만 현재는 제한된 시뮬레이션 모델을 이용한 결과이므로, 다양한 실제 운전조건 및 타 데이터셋에 대한 검증은 향후 추가적으로 수행할 필요가 있다.
Ⅴ. 결론 및 향후 연구
본 연구에서는 저속 베어링의 상태 모니터링을 위한 새로운 건전성 지표 추출 방법으로 M-EA를 제안하였다. 제안 방법은 베어링 결함 발생에 따른 진동 메커니즘에 기반하여 기존 EA를 저속 베어링에 적합하도록 확장한 방법이다. 시뮬레이션 데이터를 이용한 분석 결과, 제안한 방법은 기존 EA보다 결함 특성 주파수 성분을 더욱 명확하게 추출하였으며, 열화 진행에 따라 단조 증가하는 건전성 지표를 안정적으로 생성할 수 있음을 확인하였다.
결함 특성 주파수 1.5 Hz 조건에서 0–210 Hz 대역을 분석한 결과, 0–90 Hz 범위에서 결함 성분 진폭은 기존 EA와 유사한 수준을 유지하면서도, 기존 EA에는 확인되지 않았던 열화 진행에 따른 단조 증가 특성이 명확하게 나타나는 것을 확인하였다. 대표적으로 제안 기준인 60–75 Hz 대역을 적용한 경우 결함 특성 주파수 성분의 진폭은 A=3, 5, 10에서 각각 0.0279, 0.0330, 0.0431로 증가하였다. 또한 결함 특성 주파수를 1 Hz와 2 Hz로 변화시키고 제안 기준인 40–50 Hz와 80–100 Hz 대역을 각각 적용한 경우에도, 1 Hz에서는 0.0205, 0.0284, 0.0344로, 2 Hz에서는 0.0188, 0.0269, 0.0422로 증가하여 서로 다른 결함 특성 주파수에서도 열화 진행에 따른 단조 증가 특성을 확인함으로써 제안한 대역 설정 기준의 타당성을 검증하였다.
본 연구는 일반화된 베어링 결함 진동 모델을 이용한 시뮬레이션 기반 연구로서 제안 방법의 기본적인 적용 가능성은 확인되었다. 다만 실제 저속 베어링에서 발생하는 다양한 운전조건 변화, 잡음 수준, 구조 진동, 공진 특성 및 결함 유형을 모두 고려하지는 못하였기 때문에, 향후에는 실제 풍력 메인 베어링에서 계측된 진동 데이터를 이용하여 제안 방법의 현장 적용성과 유효성을 검증할 예정이다.
Acknowledgments
본 논문은 한국생산기술연구원 기본사업 "지능형 미래모빌리티 상태진단 플랫폼 개발(KITECH JK-26-0012)"의 지원으로 수행한 연구입니다.
References
-
Z. Ye and J. Yu, "Health condition monitoring of machines based on long short-term memory convolutional autoencoder", Applied Soft Computing, Vol. 107, Art. no. 107379, Aug. 2021.
[https://doi.org/10.1016/j.asoc.2021.107379]

-
A. Ali and A. Abdelhadi, "Condition-based monitoring and maintenance: state of the art review", Applied Sciences, Vol. 12, No. 2, Art. no. 688, Jan. 2022.
[https://doi.org/10.3390/app12020688]
-
M. Russell and P. Wang, "Physics-informed deep learning for signal compression and reconstruction of big data in industrial condition monitoring", Mechanical Systems and Signal Processing, Vol. 168, Art. no. 108709, Apr. 2022.
[https://doi.org/10.1016/j.ymssp.2021.108709]
-
A. Kumar, A. Wyłomańska, R. Zimroz, J. Xiang, and J. Antoni, "Critical challenges and advances in vibration signal processing for non-stationary condition monitoring", Advanced Engineering Informatics, Vol. 65, Art. no. 103290, May 2025.
[https://doi.org/10.1016/j.aei.2025.103290]
-
R. Bertoni and H. André, "Proposition of a bearing diagnosis method applied to IAS and vibration signals: The BEAring Frequency Estimation Method", Mechanical Systems and Signal Processing, Vol. 187, Art. no. 109891, Mar. 2023.
[https://doi.org/10.1016/j.ymssp.2022.109891]
-
E. A. Burda, G. V. Zusman, I. S. Kudryavtseva, and A. P. Naumenko, "An overview of vibration analysis techniques for the fault diagnostics of rolling bearings in machinery", Shock and Vibration, Vol. 2022, No. 1, Art. no. 6136231, Dec. 2022.
[https://doi.org/10.1155/2022/6136231]
-
D. An, J. H. Choi, and N. H. Kim, "Remaining useful life prediction of rolling element bearings using degradation feature based on amplitude decrease at specific frequencies", Structural Health Monitoring, Vol. 17, No. 5, pp. 1095-1109, Sep. 2018.
[https://doi.org/10.1177/1475921717736226]
-
K. K. Raj, S. Kumar, and R. R. Kumar, "Systematic review of bearing component failure: Strategies for diagnosis and prognosis in rotating machinery", Arabian Journal for Science and Engineering, Vol. 50, No. 8, pp. 5353-5375, Apr. 2025.
[https://doi.org/10.1007/s13369-024-09866-x]
-
R. B. Randall and J. Antoni, "Rolling element bearing diagnostics—A tutorial", Mechanical systems and signal processing, Vol. 25, No. 2, pp. 485-520, Feb. 2011.
[https://doi.org/10.1016/j.ymssp.2010.07.017]
-
S. Kim, D. An, and J. H. Choi, "Diagnostics 101: A tutorial for fault diagnostics of rolling element bearing using envelope analysis in matlab", Applied Sciences, Vol. 10, No. 20, Art. no. 7302, Oct. 2020.
[https://doi.org/10.3390/app10207302]
-
A. Klausen and K. G. Robbersmyr, "Cross-correlation of whitened vibration signals for low-speed bearing diagnostics", Mechanical Systems and Signal Processing, Vol. 118, pp. 226-244, Mar. 2019.
[https://doi.org/10.1016/j.ymssp.2018.08.048]
-
Y. Huang, W. Zhang, K. Wang, B. Zhang, F. Zhang, and H. Luo, "Fault diagnosis of low‐speed rolling bearing based on weighted reconstruction of vibration envelopes", Wind Energy, Vol. 26, No. 7, pp. 637-649, Apr. 2023.
[https://doi.org/10.1002/we.2820]
2015년 2월 : 한국항공대학교 기계공학과(공학박사)
2015년 5월 : University of Florida 기계항공공학과(공학박사)
2015년 5월 ~ 2016년 5월 : University of Florida 박사후 연구원
2016년 6월 ~ 현재 : 한국생산기술연구원 수석연구원
관심분야 : PHM, 고장예지, 신호처리, XAI